Verkstadskontroll
Strukturering av genomloppstider i verkstaden för kommersiella fordon: fem justerskruvar, 2-timmars eskaleringsregel och Alltrucks verktyg (multibranddiagnostik, VINcat reservdelskatalog, teknisk support).

Så här minskar du genomloppstiderna, förbättrar kapacitetsutnyttjandet och effektiviserar din lastbilsverkstad steg för steg: en praktiskt orienterad guide med exempel, nyckeltal och beprövade metoder.
Genomloppstiderna är livlinan i varje verkstad för kommersiella fordon. Varje timme som en lastbil tillbringar i verkstaden i onödan kostar åkeriägaren pengar - och dig, om du är osäker, nästa jobb. I praktiken förlorar verkstäder för kommersiella fordon också en betydande del av sin arbetstid på grund av improduktiva väntetider. Typiska orsaker är saknade delar, oplanerade diagnoser och oförberedda beställningar. Det är just här som en strukturerad verkstadshantering kommer in i bilden.
| KPI | Målkorridor (orientering) |
|---|---|
| Planerad/verklig avvikelse per order | < 15 % |
| Fullgörandegrad vid första tillfället | > 85 % |
| Tillgång till reservdelar vid arbetets början | > 92 % |
| Beläggningsgrad för scen | 75–85 % |
| Genomsnittlig ledtid | beroende på ordermix |
Inledningsvis kan fem åtgärder identifieras från workshopspraxis som företag med korta ledtider har gemensamt.
För det första, definiera ett internt SLA: du eskalerar automatiskt varje order som är mer än 2 timmar över den planerade tiden - linjechefen informeras, kunden kontaktas proaktivt, alternativ plan aktiveras. Bara denna enda regel bidrar till att göra överskridanden transparenta och behandla dem på ett strukturerat sätt. Noll kostnader, inget nytt verktyg.
„Om man bara påbörjar ett jobb när fordonet, delarna och tekniken är klara samtidigt undviker man onödiga uppställningsvägar och avbrott.“
- Erfarenheter från Alltrucks partnernätverk
Insikt från praktiken: Strukturerad verkstadsstyrning innebär dessutom underhåll i enlighet med standarder: De grundläggande begreppen och strategierna regleras av DIN 31051 (Grunderna för underhåll), medan du är skyldig att dokumentera den årliga expertkontrollen av lyftplattformar enligt DIN EN 1493 (fordonslyftplattformar). Den som dessutom är certifierad enligt ISO 9001 har redan en strukturerad processdokumentation. Konkret innebär det att en lastbil som anländer på morgonen, vid välorganiserade verkstäder, några timmar senare har en fullständig skadeförteckning inklusive behov av reservdelar. Där detta däremot inte lyckas går produktiv tid per uppdrag förlorad. Vi diskuterar därför gärna tillsammans hur en strukturerad mottagningsprocess kan byggas upp för just er verksamhet. När det gäller efterlevnad av kraven för lyftplattformar gäller parallellt EU-direktiv 2009/104 om säker användning av arbetsutrustning – som har införlivats i nationell lagstiftning – med regelbundna kontroller utförda av sakkunniga.
För transportföretag är stilleståndstiden för ett nyttofordon ett av de allra dyraste nyckeltalen. Oplanerade stillestånd varar vanligtvis betydligt längre än planerat underhåll. Denna skillnad är därför den största utgångspunkten för verkstaden. De som aktivt arbetar med detta går också från att vara rena reparatörer till att bli tillgänglighetspartners.
En fullständig beräkning av stilleståndstiden omfattar direkta kostnader (reparation, bärgning, hyrbil, hotellkostnader för föraren) samt indirekta kostnader (intäktsbortfall per stilleståndsdag, avtalsviten, skadat anseende, schemaläggningskostnader). Inom branschen framhålls också regelbundet att ett haveri på en långtradare kan orsaka flera gånger högre rena reparationskostnader per dag - även om de exakta siffrorna varierar beroende på användningsprofilen. Den ekonomiska poängen: per dag av stilleståndstid försvinner inte bara reparationen utan även hela fordonets täckningsbidrag.
De vanligaste orsakerna till oplanerade haverier är välkända från verkstadspraxis: Bromsproblem, motor- och avgasefterbehandling, elektriska defekter, däckskador samt problem med kylning och luftkonditionering. En inspektion i rätt tid skulle upptäcka och därmed förhindra en relevant del av dessa fel. De grundläggande termerna för att skilja mellan inspektion, underhåll och reparation definierar också DIN 31051 / DIN EN 13306.
„Kunderna är beredda att betala för förutsägbarhet. Den som lovar ett möte och håller det kommer att bli uppringd igen för nästa beställning.“
- Erfarenheter från Alltrucks partnernätverk
Insikt från praktiken: Att minska stilleståndstiden är i första hand ett dataproblem, inte ett verkstadsproblem. Den som analyserar FMS-telematikdata från sina flottkunder upptäcker ofta kritiska felkoder (t.ex. AdBlue-system, EBS, EGR-ventil) redan innan ett faktiskt haveri inträffar. Därmed kan man erbjuda ett planerat besök istället för ett akuta reparationsbesök. För akuta situationer dygnet runt finns dessutom Assist24 tillgängligt som bärgningsservice i Alltrucks-nätverket; flottkunder med mer långsiktiga behov vänds sig däremot till Alltrucks Fleet-programmet. Vi diskuterar gärna tillsammans vilken lösning som passar just er verksamhet bäst. Rollförändringen från reaktiv reparationsverksamhet till aktiv tillgänglighetspartner är dessutom ett centralt urvalskriterium för flottkunder – se även europeiska branschanalyser, till exempel från ACEA.
En bra schemaläggning börjar inte på morgonen när lastbilarna anländer - den börjar flera dagar tidigare, så snart avtalet har ingåtts. Trots detta arbetar många kommersiella fordonsföretag fortfarande med handskrivna tavlor, whiteboards eller Excel-listor, som kollapsar senast vid den tredje nödsituationen på morgonen. Strukturerad orderplanering förkortar däremot genomströmningstiderna märkbart och förbättrar samtidigt den första färdigställandegraden. Alltrucks använder också Alltrucks Process Compass från.
| Steg | Innehåll | Ansvarig |
|---|---|---|
| 1 - Kvalificerad tidsbeställning | Registrera symptom, felkoder och fordonsdata | Acceptans |
| 2 - Kapacitetstest | Stegplats, specialverktyg, justera mekanikerfärdighet | Disposition |
| 3 - Förhandsplanering av reservdelar | VIN-baserad reservdelssökning (Alltrucks VINcat), beställning före inmatning | Lager för reservdelar |
| 4 - Planering dagen innan | Slotplan, mekanikertilldelning, överlämningsprotokoll | Verkstadschef |
| 5 - Live-kontroll | Statusuppdatering i DMS (Werbas - servicepartnerskap), eskalering vid övertrassering | Dispatcher |
| 6 - Efterkalkylering | Utvärdera avvikelser från plan/verklighet, säkerställa inlärningseffekter | Verkstadschef |
Professionell schemaläggning är indelad i sex tydligt definierade faser. Först kommer den kvalificerade deadlineförfrågan, följt av kapacitetskontroll och förhandsplanering av delar. Därefter följer den dagliga planeringen kvällen innan, direktkontroll av schemaläggaren och slutligen en konsekvent efterkalkyl. Varje steg har också tydliga ansvarsområden, definierade ingångar och mätbara utgångar. Tumregeln är därför: planera maximalt 80 % av den teoretiska kapaciteten - de återstående 20 % är din säkerhetsbuffert.
För verkstadshantering av kommersiella fordon förlitar sig Alltrucks partners på ett harmoniserat mjukvaruekosystem bestående av servicepartnerskap och Alltrucks egna lösningar: Werbas (servicepartnerskap) som ett etablerat återförsäljarhanteringssystem med arbetsvärden för kommersiella fordon och planering för flera plattformar, samt PleaseFix (servicepartnerskap) för verkstadsflottans anslutning för underhåll och reparation, samt Alltrucks reservdelskatalog Alltrucks VINcat för identifiering av reservdelar över märkesgränserna via VIN. De avgörande faktorerna här är arbetsvärden som är specifika för kommersiella fordon (inte konverterade bilvärden), planering på flera plattformar, gränssnitt till reservdelsgrossister och redovisning samt mobil användning på plattformen - eftersom mekanikerna måste kunna uppdatera orderstatusen via en surfplatta.
„En bra schemaläggning börjar inte på morgonen när lastbilarna kommer - den börjar tre dagar innan, när man bokar tid.“
- Erfarenheter från Alltrucks partnernätverk
Praktisk insikt: Överlämningskvaliteten mellan mottagningsavdelningen och verkstaden är en av de mest underskattade faktorerna för orderproduktiviteten. Order med fullständigt dokumenterad fördiagnos (foto, felkoder, symptombeskrivning, reservdelslista) har i allmänhet mindre avvikelser mellan planerade och faktiska värden än ofullständiga order. Verkstäder som aktivt strukturerar sin överlämning vinner tillbaka produktiv tid utan att acceptera ytterligare en order. Investeringen: ett strukturerat acceptansformulär och en kort utbildning för varje medarbetare.
Verkligheten i verkstäder för tunga fordon: på måndagar är verkstaden överfull, på onsdagar är det tomt och på fredagseftermiddagar vill ingen ha det sista jobbet. Svängningarna i kapacitetsutnyttjandet mellan de mest hektiska och de minst hektiska veckodagarna är betydande i många företag och kostar dessutom pengar. Att jämna ut beläggningsgraden och höja den till en realistisk målkorridor genererar däremot merförsäljning utan en ny scen och utan nya kunder. En förnuftig målkorridor är därför cirka 80 % av den tillgängliga produktiva tiden - över detta kollapsar planeringen vid första bästa nödläge.
Innan man kan optimera måste man först mäta - och mäta rätt. Tre termer är en del av varje verkstadschefs obligatoriska vokabulär: Närvarotid (t.ex. 8 timmar/dag), Tillgänglig produktiv tid (närvaro minus raster, möten, tid för iordningställande och städning - realistiskt 6-6,5 timmar/dag) och Såld produktiv tid (de timmar som faktureras till kunden - den hårda siffran). Produktivitetsnivån bör därför ligga på minst 85 %.
Låt oss räkna på det: 6 mekaniker × 6,5 produktiva timmar motsvarar 39 fakturerbara timmar per dag. Vid ett utnyttjande på 70 % blir det 27,3 sålda timmar, medan det vid 82 % blir 32,0 - en skillnad på cirka 4,7 timmar per dag. Med 22 arbetsdagar per månad blir det också cirka 103 extra timmar per månad, eller cirka 1 240 fakturerbara timmar under året. Vilket målvärde som är realistiskt för det egna företaget beror dock i hög grad på ordermix och personalstruktur.
„Ofta är det inte nya etapper som ger störst effekt, utan bättre utnyttjande av befintlig kapacitet - med ett digitalt planeringsverktyg och en kort utbildningsperiod för teamet.“
- Erfarenheter från Alltrucks partnernätverk
Insikt från praktiken: I många verkstäder döljer nyckeltalet ”utnyttjandegrad” i sig den egentliga orsaken till ineffektiviteten: Det är inte arbetsbänksbeläggningen, utan timmarsatsens realisering. En betydande andel av de utförda timmarna kan i praktiken inte faktureras direkt (garanti, efterarbete, interna uppgifter, förlorad tid under raster, omställningstider) – hur stor denna andel är beror dock i hög grad på den enskilda verksamheten. Den mest effektiva åtgärden: daglig granskning av tidrapporterna av verkstadschefen. Den som varje kväll analyserar dagens icke-fakturerade timmar kan inom några veckor identifiera de återkommande orsakerna till förlusterna och åtgärda dem på ett målinriktat sätt.
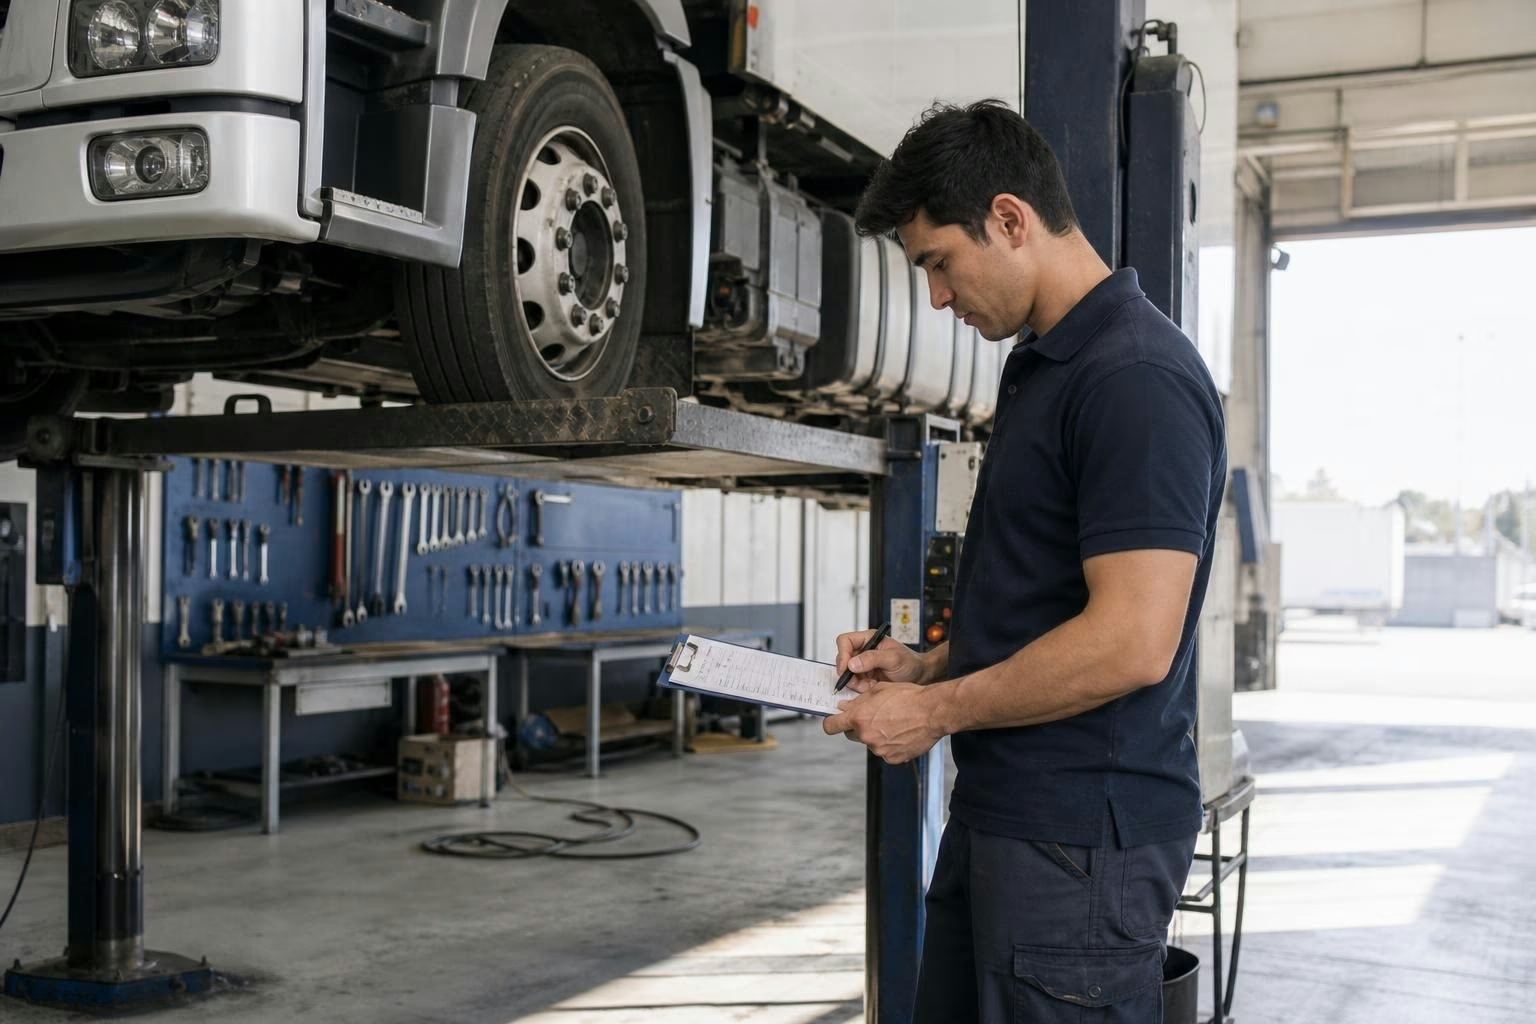
Verkstadsstyrningen slutar inte vid processer och programvara, utan börjar med den fysiska utrustningen. Lyftbänken är hjärtat i varje lastbilsverkstad: utan den står bromsservice, chassidiagnostik och underredesinspektion stilla. Samtidigt är den en av de mest kapitalintensiva investeringarna i en verkstad för nyttofordon – och omfattas av strikta regler och standarder. Den som planerar fel eller ignorerar kontrollkraven binder kapital i olämplig teknik och riskerar ansvarsärenden. Alltrucks-partner som vill mäta sig med jämförbara verkstäder inom detta område drar nytta av partnervillkor hos WESP CV tack vare närheten till moderbolaget Knorr-Bremse.
Lyftplattformar omfattas av ett omfattande regelverk: EU-direktiv 2009/104 om säker användning av arbetsutrustning har införlivats i nationella bestämmelser och föreskriver dessutom regelbundna kontroller utförda av behörig personal (vanligtvis en gång om året). Därtill kommer nationella föreskrifter om driftsäkerhet (riskbedömning) samt landspecifika tilläggsbestämmelser för mekaniska, hydrauliska och elektriska komponenter. För högspänningsarbeten på eldrivna lastbilar gäller dessutom kompletterande kvalifikationskrav. Den årliga kontrollen av behörig personal är därför en planerbar underhållsåtgärd per arbetsplattform. Dessutom rekommenderas kvartalsvisa översiktskontroller och halvårsvisa funktionskontroller – allt noggrant dokumenterat i kontrollboken.
En andra hiss ökar genomströmningen av parallella order. Med ett stabilt kapacitetsutnyttjande och ett marknadsmässigt timpris betalar sig en stämpellyft normalt inom det första eller andra verksamhetsåret - även om den exakta tidpunkten beror mycket på ordermixen och den dagliga organisationen. Det finns också indirekta effekter: färre avvisade order, kortare genomloppstider, nöjdare kunder.
„Den andra lyftplattformen betalade sig mycket snabbare än vi hade räknat med - inte för att vi tog emot fler order, utan för att vi äntligen kunde behandla order parallellt i stället för sekventiellt.“
- Erfarenheter från Alltrucks partnernätverk
Insikt från praktiken: Verkstäder som tänker strategiskt – snarare än enbart utifrån regelverk – när det gäller inköp av lyftbryggor är bättre rustade på lång sikt. Kompatibilitet med eldrivna lastbilar är dessutom inte längre valfritt: För högspänningsarbeten gäller nationella kvalifikationsregler (härledda från EU 2009/104) samt, för högspänningsverktyg, de internationella standarderna IEC 60364 och IEC 60900. Den som däremot väljer konventionell upphandling riskerar en dyrare eftermontering. Tre kriterier är därför till hjälp vid varje nyinvestering: högspänningskompatibilitet, möjlighet till programvaruuppdatering (CAN-gränssnitt) och synkronisering av flera axlar för 8×4-konfigurationer. Löpande kostnader för sakkunniga (auktoriserade provningsorganisationer) bör du dessutom räkna in som en fast underhållspost.